Witamy na naszej stronie internetowej! Zadzwoń do nas: +86- 18622194621 E-mail:
toptac@fancyco.com
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-15 Pochodzenie: Strona
Co zapewnia bezpieczną i wydajną pracę akumulatora kwasowo-ołowiowego? Separator zapobiega kontaktowi elektrod, jednocześnie umożliwiając przepływ jonów.
Aby to osiągnąć, materiał musi łączyć wysoką porowatość, wytrzymałość mechaniczną, niski opór elektryczny i odporność na kwas siarkowy.
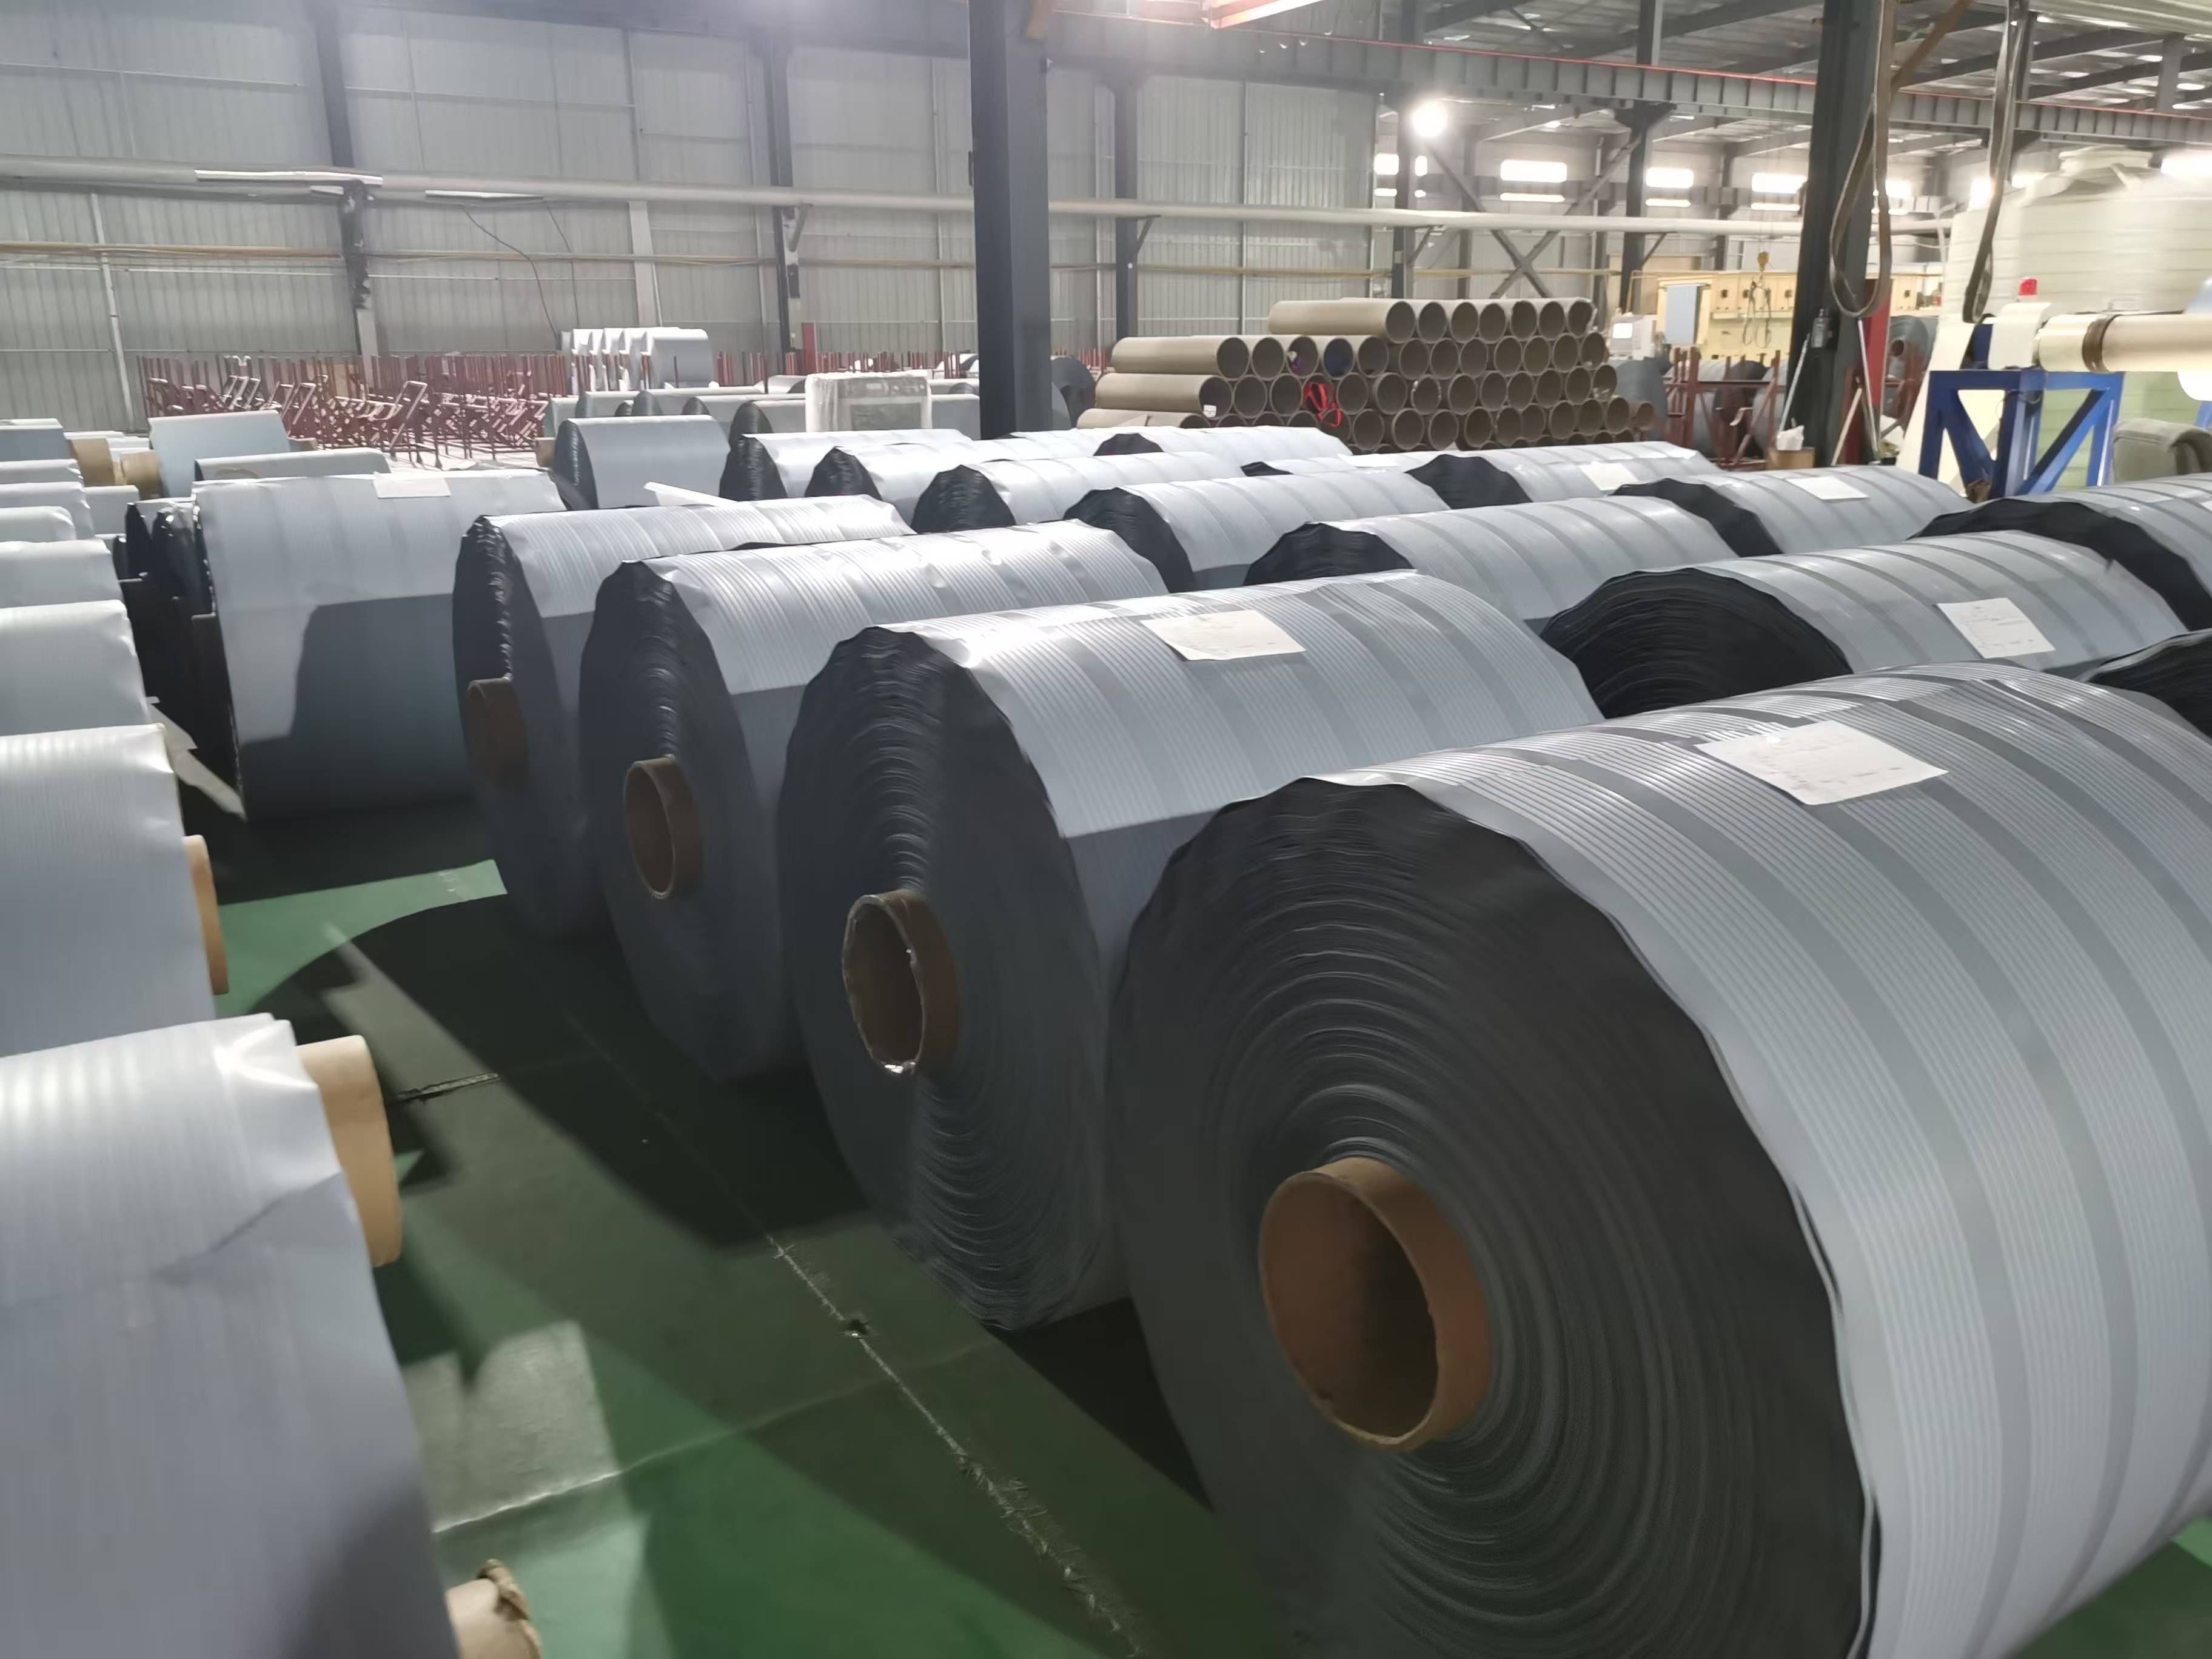
Współcześni producenci coraz częściej korzystają z Separator PE wykonany z polietylenu o ultrawysokiej masie cząsteczkowej i krzemionki zapewnia niezawodne działanie zalanych akumulatorów kwasowo-ołowiowych.
Podstawowa funkcja: Separatory muszą zapewniać absolutną barierę fizyczną, aby zapobiec zwarciom, zachowując jednocześnie wysoce kontrolowaną strukturę mikroporowatą, aby umożliwić niezakłóconą wymianę jonów siarczanowych i wodorowych.
Dominacja materiału: Separator PE (polietylen) dominuje na rynku zalanego kwasu ołowiowego ze względu na optymalną równowagę między niskim oporem elektrycznym, wysoką odpornością na utlenianie i elastycznością mechaniczną.
Wskaźniki oceny: Decyzje dotyczące zamówień i inżynierii muszą opierać się na konkretnych wskaźnikach KPI: oporności elektrycznej (ER), wytrzymałości na przebicie, procentowej porowatości, maksymalnym rozmiarze porów i wpływie na szybkość samorozładowania.
Wpływ na produkcję: Niewłaściwy dobór separatora lub słabe uszczelnienie powłoki podczas montażu bezpośrednio koreluje z przedwczesną awarią akumulatora w wyniku wzrostu dendrytów, zwarć na dnie lub obciążeń pasożytniczych.
Spis treści
Utrzymanie ścisłej bariery fizycznej pomiędzy dodatnimi płytami z dwutlenku ołowiu a ujemnymi płytkami z ołowiu gąbczastego jest trudnym wymogiem. Jeśli te aktywne materiały się zetkną, ogniwo natychmiast ulega zwarciu. Powoduje to szybkie rozładowanie, miejscowe nagrzewanie i poważne zagrożenia termiczne. Separator służy jako podstawowa linia obrony przed katastrofalną awarią.
W wyniku powtarzających się cykli ładowania i rozładowywania w akumulatorach kwasowo-ołowiowych następuje wzrost dendrytyczny. Drzewo ołowiowe występuje, gdy rozpuszczone jony ołowiu wytrącają się z elektrolitu, tworząc mikroskopijne metalowe igły. Te dendryty próbują wypełnić lukę między płytami. Wysokiej jakości separator fizycznie blokuje te struktury. Membrana musi posiadać wystarczającą odporność na przebicie, aby zatrzymać penetrację dendrytu bez zakłócania przepływu elektrolitu.
Inżynierowie projektują separatory, aby złagodzić kilka specyficznych trybów awarii poprzez fizyczną izolację:
Bezpośredni kontakt z płytą: zapobieganie stykaniu się dodatnich i ujemnych siatek podczas fizycznego rozszerzania występującego podczas rozładowania.
Aktywne wydalanie materiału: wyłapywanie luźnych cząstek dwutlenku ołowiu, zanim wpadną do przestrzeni błotnej i zgromadzą się w ilości wystarczającej do pokrycia dna płyt.
Penetracja dendrytów: Zmuszanie drzew ołowianych do poruszania się po złożonej strukturze porów, zatrzymując ich wzrost, zanim dotrą do przeciwnej płyty.
Chociaż fizyczna izolacja zapewnia bezpieczeństwo, separator nie może utrudniać reakcji elektrochemicznej. Musi mieć wysoce zaawansowaną inżynieryjną strukturę mikroporowatą. Umożliwia to swobodny przepływ ciekłego elektrolitu kwasu siarkowego pomiędzy płytami. Wydajność tego transferu jonowego bezpośrednio wpływa na zdolność akumulatora do dostarczania prądu, szczególnie przy dużych obciążeniach.
Inżynierowie mierzą tę wydajność za pomocą koncepcji zwanej krętością. Krętość odnosi się do złożonej, krętej ścieżki porów w materiale. Prosty por umożliwiłby bezpośredni kontakt na linii wzroku, zwiększając ryzyko zwarcia i penetracji dendrytów. Wysoka krętość zmusza jony do poruszania się po strukturze przypominającej labirynt. Zapobiega to wypełnianiu szczeliny przez materiał aktywny, a jednocześnie umożliwia szybką wymianę jonową. Równoważenie całkowitej porowatości z optymalną krętością zapewnia, że akumulator utrzymuje wysoką wydajność, zapobiegając jednocześnie wewnętrznym zwarciom.
Ciężar właściwy kwasu siarkowego zmienia się dynamicznie podczas pracy. W miarę rozładowywania akumulatora kwas staje się mniej gęsty, ponieważ jony siarczanowe wiążą się z płytkami. Separator musi utrzymywać swoją zwilżalność i umożliwiać szybką dyfuzję zmieniającego się płynu. Jeśli pory ograniczają dyfuzję, stężenie kwasu spada lokalnie na powierzchni płyty, poważnie ograniczając moc wyjściową.
Akumulatory kwasowo-ołowiowe naturalnie tracą ładunek z biegiem czasu. To wewnętrzne samorozładowanie często wynika z pasożytniczych obciążeń wewnątrz ogniwa. Jednym z głównych winowajców jest migracja antymonu. Producenci często dodają antymon do dodatnich siatek, aby poprawić wytrzymałość mechaniczną i wydajność w głębokich cyklach. Podczas pracy jony antymonu rozpuszczają się w elektrolicie i migrują w kierunku płyty ujemnej.
Kiedy antymon osadza się na płycie ujemnej, obniża nadpotencjał wodoru. Przyspiesza to gazowanie i utratę wody, zwiększając stopień samorozładowania. Zaawansowany separator aktywnie blokuje transfer jonów metali ciężkich. Zatrzymując antymon w swojej porowatej sieci, separator zmniejsza ładunki pasożytnicze. To bezpośrednio wydłuża okres przydatności akumulatora i utrzymuje długoterminową wydajność operacyjną, zmniejszając częstotliwość ładowania konserwacyjnego wymaganego podczas przechowywania.
Wewnętrzna przestrzeń na akumulator jest w dużym stopniu ograniczona wymiarami obudowy zewnętrznej. Każdy milimetr sześcienny zajmowany przez obojętny plastik to przestrzeń zabrana aktywnemu elektrolitowi. Separatory muszą zatem zajmować minimalną objętość wewnątrz ogniwa. Cieńsze taśmy tylne i zoptymalizowane profile żeber pomagają osiągnąć ten cel bez utraty integralności mechanicznej.
Mniejsze wypieranie kwasu przez separator daje większą objętość dostępnego kwasu siarkowego. Więcej kwasu bezpośrednio przekłada się na zwiększoną pojemność akumulatora i lepszą masę termiczną do odprowadzania ciepła. Inżynierowie nieustannie przesuwają granice inżynierii materiałowej, aby zmniejszyć grubość separatora. Jednakże redukcję tę należy dokładnie zrównoważyć z wytrzymałością mechaniczną wymaganą do wytrzymania rozszerzania się płyty i obsługi linii montażowej.
Proces produkcyjny nowoczesnego Separator PE opiera się na precyzyjnym mieszaniu substancji chemicznych i rozdzielaniu faz. W zakładach miesza się polietylen o ultrawysokiej masie cząsteczkowej (UHMWPE) z krzemionką strącaną i olejem plastyfikatorem. Mieszankę tę poddaje się wytłaczaniu w wysokiej temperaturze w celu utworzenia ciągłego arkusza. Po wytłaczaniu proces ekstrakcji rozpuszczalnikiem usuwa większość oleju plastyfikatora, pozostawiając wysoce porowatą sieć.
Standardowy polietylen jest z natury hydrofobowy. Odpycha wodę i kwasy. Dodatek krzemionki jest głównym krokiem inżynieryjnym, który sprawia, że materiał nadaje się do zastosowania w akumulatorach. Cząsteczki krzemionki osadzone są w matrycy polimerowej, zapewniając niezbędną zwilżalność. Te hydrofilowe skupiska krzemionki wciągają kwas siarkowy do porów, zapewniając całkowite zwilżenie separatora i działanie jako przewodnik jonowy, a nie izolator.
Proces wytłaczania określa również profil fizyczny materiału. Wałki kalandrujące dociskają wytłoczony arkusz do jego ostatecznego kształtu, tworząc jednocześnie tylną wstęgę i uniesione żebra. Precyzja tych rolek decyduje o konsystencji materiału, co jest rygorystycznym wymogiem dla zautomatyzowanych linii montażowych akumulatorów.
Środowisko bezpośrednio sąsiadujące z płytą dodatnią jest brutalnie utleniające. Podczas fazy ładowania powstający tlen wytwarza się w dodatniej siatce, atakując otaczające materiały organiczne. Starsze separatory często zawodziły w tym przypadku, powodując zwęglenie i kruszenie się na dnie obudowy, co prowadziło do przedwczesnego zużycia baterii.
UHMWPE zapewnia wyjątkową stabilność chemiczną. Jego długie łańcuchy molekularne są znacznie bardziej odporne na rozkład oksydacyjny niż standardowe tworzywa sztuczne lub celuloza. Ta stabilność zapobiega degradacji, rozcieńczeniu lub rozpuszczeniu separatora w całym okresie użytkowania baterii. Nawet w zastosowaniach motoryzacyjnych pod maską, w których panuje wysoka temperatura, materiał zachowuje integralność strukturalną, zapewniając długoterminową trwałość i zapobiegając zwarciom w późnym okresie eksploatacji.
Opór elektryczny określa, jak szybko akumulator może dostarczyć zmagazynowaną energię. Wysokiej jakości separator zazwyczaj charakteryzuje się porowatością pomiędzy 50% a 60%. Ta ogromna objętość pustej przestrzeni bezpośrednio koreluje z wyjątkowo niskim oporem elektrycznym. Kwas porusza się swobodnie, ułatwiając szybkie reakcje elektrochemiczne na powierzchni płytki.
Ten niski współczynnik ER jest obowiązkowy w przypadku akumulatorów samochodowych typu SLI (rozruch, oświetlenie, zapłon). Uruchomienie silnika wymaga ogromnego, natychmiastowego impulsu wysokiego prądu. Jakikolwiek opór wewnątrz separatora tworzy wąskie gardło, obniżając napięcie i redukując natężenie prądu rozruchowego na zimno (CCA). Mikroporowata struktura polietylenu minimalizuje ten spadek napięcia, zapewniając niezawodny rozruch silnika nawet w ujemnych temperaturach, gdzie wzrasta lepkość kwasu.
Inżynierowie muszą dopasować technologię separatora do konkretnego projektu akumulatora. Polietylen doskonale sprawdza się w akumulatorach zalanych lub mokrych. W tych konstrukcjach ciekły elektrolit swobodnie przepływa wokół płytek. PE działa wyłącznie jako bariera fizyczna i ścieżka jonowa. Nie musi zatrzymywać kwasu, co pozwala na maksymalną objętość kwasu i rozpraszanie ciepła.
Z kolei akumulatory kwasowo-ołowiowe z regulacją zaworów (VRLA) wymagają maty z absorbowanego szkła (AGM). Separatory AGM pełnią zasadniczo inną funkcję. Muszą fizycznie absorbować i utrzymywać ciekły elektrolit w zawiesinie, zapobiegając rozlaniu i umożliwiając rekombinację tlenu. Chociaż AGM zapewnia doskonałą odporność na wibracje i pozwala na konstrukcje odporne na zalanie, nie może się równać z niskim oporem elektrycznym i wydajnością produkcji polietylenu na dużą skalę w zastosowaniach zalanych.
W nowoczesnych, wysokowydajnych zastosowaniach w dużej mierze wycofano starsze materiały ze względu na poważne ograniczenia operacyjne. Mikroporowata twarda guma, niegdyś standard w akumulatorach przemysłowych, charakteryzuje się zbyt wysokim oporem elektrycznym i kruchymi właściwościami mechanicznymi. Pęka pod wpływem silnych wibracji i wymaga grubych profili, które wypierają zbyt dużo kwasu.
Polichlorek winylu (PVC) i poddane obróbce mieszanki celulozowe borykają się z poważnymi problemami środowiskowymi i degradacją. Celuloza szybko rozkłada się w gorącym kwasie siarkowym, co prowadzi do przedwczesnej niewydolności komórek. PVC wprowadza do elektrolitu zanieczyszczenia chlorem, które agresywnie atakują siatki dodatnie. Polietylen wyeliminował te chemiczne i mechaniczne niedociągnięcia, zapewniając czystą, stabilną i wysoce przewodzącą alternatywę.
Wybór odpowiedniego materiału wymaga dostosowania właściwości fizycznych separatora do wymagań eksploatacyjnych akumulatora. Różne zastosowania wymagają zupełnie różnych profili separatorów.
Aplikacja baterii |
Wymaganie operacyjne |
Zalecana technologia separatora |
|---|---|---|
SLI (motoryzacja) |
Niski opór elektryczny, wysokie natężenie rozruchu, szybki przepływ kwasu. |
Standardowy PE z cienką warstwą tylną |
Start-Stop i ulepszone zalanie (EFB) |
Poprawiona cyrkulacja kwasu, wysoka akceptacja ładunku, dynamiczna jazda na rowerze. |
Zaawansowane profile PE ze zoptymalizowaną geometrią żeber krzyżowych |
Głęboki cykl / moc napędowa (wózki widłowe) |
Wysoka odporność na przebicie, aktywne zatrzymywanie materiału, kontrola wibracji. |
Wytrzymały PE z podkładem z maty szklanej (laminaty) |
VRLA / Zasilanie w trybie gotowości |
Zawiesina elektrolitu, rekombinacja tlenu, konstrukcja odporna na zalanie. |
Absorbowana mata szklana (AGM) |
Podczas rozładowywania płyty dodatnie przekształcają się w siarczan ołowiu, powodując ich fizyczne rozszerzanie. To rozszerzanie wywiera ogromny nacisk na separator. Ponadto akumulatory samochodowe i przemysłowe są narażone na ciągłe wibracje. Wysoka wytrzymałość mechaniczna jest rygorystycznym wymogiem, aby zapobiec rozdarciu materiału pod wpływem tych naprężeń.
Inżynierowie oceniają odporność na przebicie za pomocą standardowych sond testowych, zazwyczaj wbijając półkulistą igłę w materiał z ustaloną szybkością posuwu. Materiał musi wytrzymać określoną siłę, zanim pęknie. Jeśli siła przebicia jest zbyt niska, rozszerzające się druty siatki lub wydzielający się materiał aktywny przebiją membranę, powodując natychmiastowe zwarcie. W zastosowaniach wymagających dużych obciążeń często wykorzystuje się grubsze siatki tylne, aby zwiększyć tę metrykę, akceptując niewielki wzrost oporu elektrycznego w celu zagwarantowania trwałości.
Porowatość decyduje o wydajności, ale wielkość porów decyduje o bezpieczeństwie. Dopuszczalny zakres mikrometrów dla rozmiarów porów jest ściśle submikronowy i zazwyczaj wynosi średnio około 0,1 do 0,2 mikrona. Jeśli pory przekraczają określoną średnicę, mikroskopijne cząsteczki ołowiu mogą migrować przez materiał, tworząc mostki przewodzące, które zwierają ogniwo.
Producenci muszą dokonać ścisłego kompromisu podczas procesu wytłaczania i ekstrakcji. Zwiększanie całkowitej porowatości obniża opór elektryczny i zwiększa natężenie prądu rozruchowego na zimno. Jednak zbyt duże zwiększanie porowatości zagraża integralności strukturalnej matrycy polimerowej. Podczas owijania materiał staje się słaby i podatny na rozdarcie. Precyzyjna kontrola stosunku krzemionki do oleju decyduje o tej delikatnej równowadze.
Separator nie jest płaską blachą. Posiada cienką tylną taśmę połączoną z podwyższonymi pionowymi żebrami. Tylna wstęga zapewnia rzeczywistą barierę, podczas gdy żebra spełniają wiele funkcji mechanicznych. Żebra skierowane są w stronę płyty dodatniej, aby zachować precyzyjny odstęp między płytami. Tworzą pionowe kanały, które umożliwiają swobodną cyrkulację kwasu i zapobiegają jego rozwarstwieniu.
Te kanały żebrowe ułatwiają ucieczkę gazu. Podczas ładowania na płytkach tworzą się pęcherzyki tlenu i wodoru. Żebra pozwalają tym gazom bezpiecznie wydostać się na powierzchnię. Inżynierowie dokładnie oceniają grubość tylnej wstęgi w porównaniu z wysokością żeber, aby zoptymalizować kompresję komórek. Właściwa kompresja utrzymuje materiał aktywny przy siatce, zapobiegając zrzucaniu i wydłużając żywotność cyklu. Niektóre zaawansowane konstrukcje zawierają miniżebra po stronie ujemnej, aby jeszcze bardziej poprawić przepływ kwasu i zapobiec przyklejaniu się płaskiej wstęgi tylnej do płyty ujemnej.
Na nowoczesnych liniach montażowych producenci składają separator w kopertę wokół płyty dodatniej lub ujemnej. Ten proces otulania uszczelnia boki i dno, zapobiegając przedostawaniu się aktywnego materiału do przestrzeni błotnej i powodowaniu zwarć na dnie. Chroni również krawędzie płyt przed zwarciami bocznymi.
Głównym ryzykiem produkcyjnym jest awaria mechaniczna podczas procesu uszczelniania. W celu uszczelnienia krawędzi stosowane jest mechaniczne zaciskanie lub zgrzewanie ultradźwiękowe. Jeśli polimer jest zbyt kruchy, pęka w miejscu zagięcia. Jeżeli temperatura zgrzewania jest nieprawidłowa, uszczelnienie ulega uszkodzeniu lub przepala tylną wstęgę. Każde naruszenie otoczki umożliwia dendrytom ominięcie bariery, co prowadzi do natychmiastowego uszkodzenia komórki. Linie montażowe wymagają ścisłej kontroli tolerancji składanych kół zębatych, aby zapobiec mikrouszkodzeniom.
Faza produkcji ekstrakcji rozpuszczalnikiem jest bardzo wrażliwa. W procesie stosuje się rozpuszczalniki, takie jak trichloroetylen lub heksan, w celu usunięcia oleju plastyfikatora. Linia ekstrakcyjna musi usuwać dokładnie odpowiednią ilość oleju. Pozostawienie zbyt dużej ilości oleju resztkowego w matrycy polimerowej stwarza poważne problemy operacyjne.
Nadmiar oleju pokrywa cząsteczki krzemionki, niszcząc ich właściwości hydrofilowe. Wpływa to negatywnie na zwilżalność, powodując, że kwas zamiast wnikać w pory, gromadzi się w nim. W rezultacie dochodzi do skoków rezystancji elektrycznej. Pozostałości olejów mogą z czasem przedostać się do elektrolitu, wprowadzając niepożądane zanieczyszczenia organiczne, które zakłócają reakcję elektrochemiczną i zwiększają zużycie wody.
Zespoły zakupowe muszą oceniać dostawców wykraczając poza specyfikacje zawarte w arkuszach danych. Spójność w przypadku masowych serii produkcyjnych jest trudnym wymogiem. Różnice w grubości rolek na rolki mogą blokować automatyczne maszyny kopertujące, zatrzymując linie montażowe i powodując ogromne opóźnienia w produkcji.
Producenci OEM muszą przeprowadzać audyty dostawców pod kątem jednorodności dyspersji krzemionki. Zbrylona krzemionka tworzy słabe punkty, obszary o wysokiej rezystancji elektrycznej i nierównej zwilżalności. Globalna dostępność surowego UHMWPE decyduje o stabilności łańcucha dostaw. Współpraca z producentami, którzy wykazują ścisłą kontrolę jakości, solidne pozyskiwanie surowców i spójne techniki łączenia rolek, zapobiega kosztownym wąskim gardłom w produkcji.
Poproś dostawców o kompleksowe arkusze danych technicznych (TDS), aby zweryfikować parametry rezystancji elektrycznej i wytrzymałości na przebicie pod kątem wymagań konkretnego zastosowania.
Przeprowadź testy w komorze pilotażowej, aby ocenić integralność uszczelnienia koperty i odporność na pękanie w konkretnym sprzęcie do automatycznego montażu.
Audytuj zakłady produkcyjne dostawców, aby potwierdzić stałą dyspersję krzemionki i ścisłą kontrolę poziomów ekstrakcji oleju resztkowego.
Określ grubość środnika tylnego i profile żeber w oparciu ściśle o zastosowanie końcowe, rozróżniając wymagania SLI, EFB i głębokiego cyklu.
Odp.: Separator baterii to porowata membrana umieszczona pomiędzy płytą dodatnią i ujemną. Jego podstawową funkcją jest zapobieganie kontaktowi fizycznemu i zwarciom elektrycznym, umożliwiając jednocześnie swobodny przepływ prądu jonowego przez elektrolit i łagodząc pasożytnicze samorozładowanie.
Odp.: Stosowany jest separator PE, ponieważ polietylen o ultrawysokiej masie cząsteczkowej oferuje idealne połączenie wyjątkowej odporności na utlenianie, wysokiej elastyczności w otaczaniu i bardzo niskiej rezystancji elektrycznej ze względu na mikroporowatą strukturę indukowaną krzemionką.
Odp.: Separatory PE stosuje się w zalanych akumulatorach kwasowo-ołowiowych, w których ciekły elektrolit przepływa swobodnie. Separatory AGM (Absorbed Glass Mat) są stosowane w akumulatorach VRLA i są przeznaczone do fizycznego pochłaniania i utrzymywania ciekłego elektrolitu w zawiesinie.
Odp.: Wyższa porowatość w separatorze obniża opór elektryczny, umożliwiając wyższą moc wyjściową i szybsze ładowanie. Jeśli jednak pory są zbyt duże, zwiększa to ryzyko przedostania się dendrytów ołowiu do materiału i spowodowania zwarcia.
Odp.: Awaria separatora jest zwykle spowodowana poważnym utlenianiem w wyniku wysokich temperatur kwasu, fizycznym przebiciem przez rozszerzające się płyty dodatnie lub wzrostem dendrytycznym (drzewienie ołowiu), które narusza mikroporowatą membranę podczas powtarzających się cykli głębokiego rozładowania.
Odp.: Żebra separatora akumulatora są skierowane w stronę płyty dodatniej, aby zachować dokładny odstęp, zapewnić zbiornik kwaśnego elektrolitu i utworzyć kanały, które umożliwiają bezpieczną ucieczkę tlenu i wodoru powstających podczas ładowania na powierzchnię.